İçindekiler 7 bölüm
- Döküm parçalarda kalite kontrol neden önemlidir?
- Kalite kontrol hangi aşamalarda yapılır?
- En sık görülen döküm hataları, sebepleri ve önlemleri
- Standartlar ve belgeler hakkında bilmeniz gerekenler
- Satın alma tarafı için kalite kontrol listesi
- Ümit Alüminyum Döküm'de kalite anlayışı
- Sık sorulan sorular
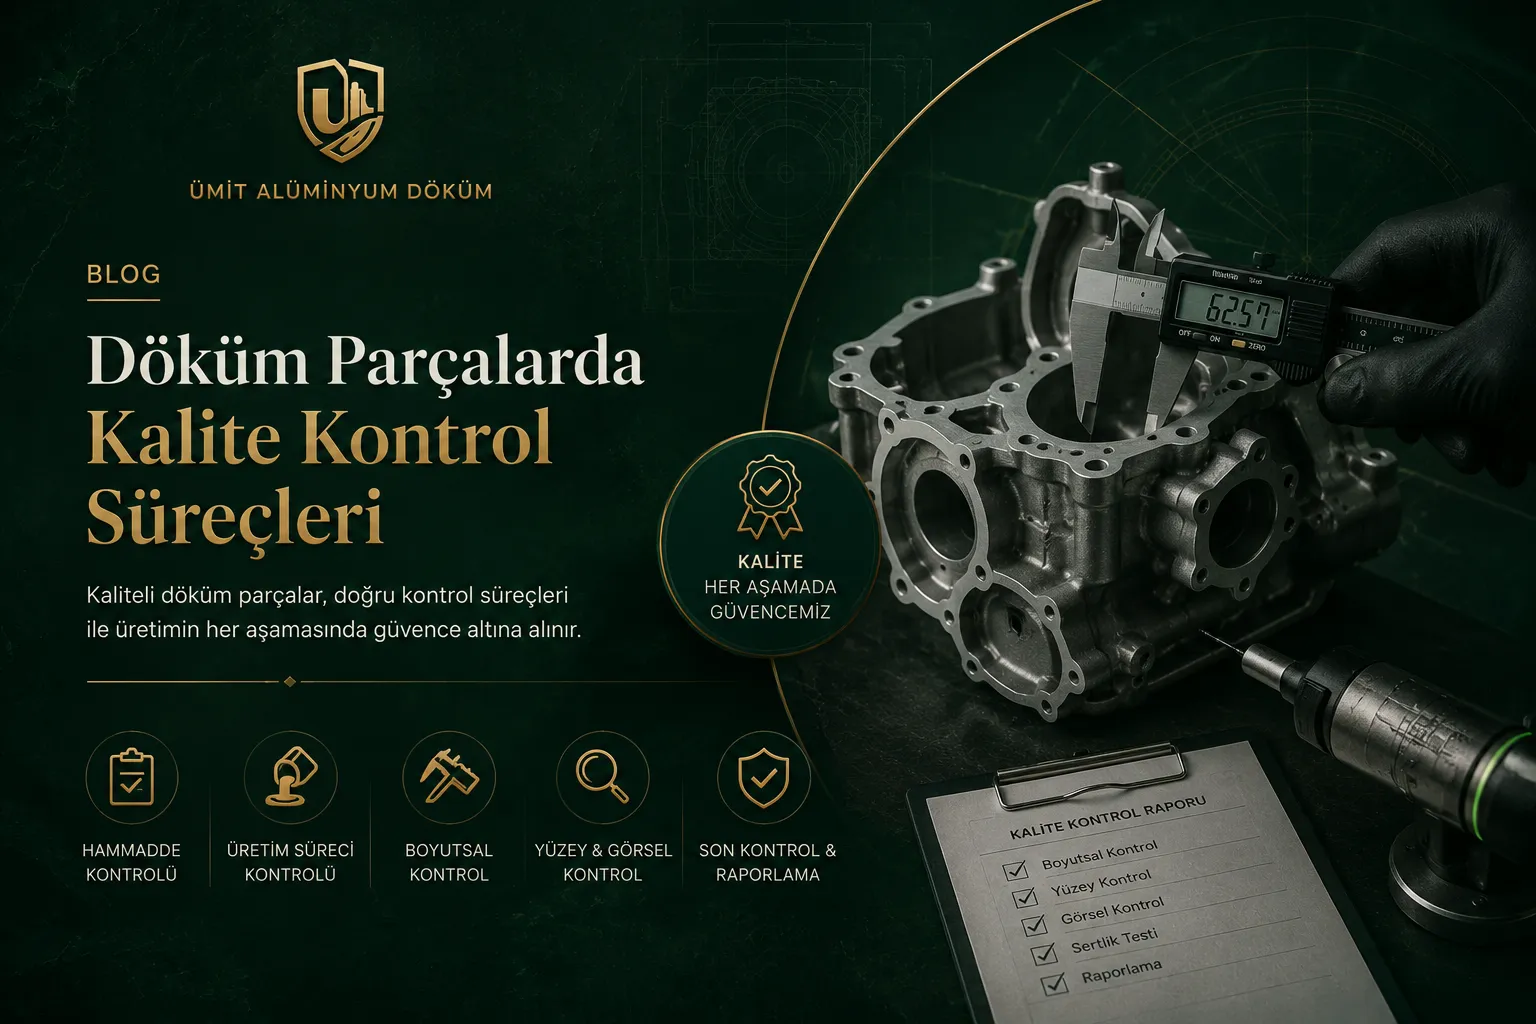
Kısa cevap: Döküm parçalarda kalite kontrol; sıvı metalin kimyasal bileşimi ve gaz miktarından başlayıp kalıp hazırlığı, görsel muayene, boyutsal ölçüm, tahribatsız muayene (sıvı penetrant, radyografi, sızdırmazlık testi) ve mekanik testlerle devam eden çok aşamalı bir süreçtir. Amaç, hataları parça müşteriye ulaşmadan ve mümkünse döküm yapılmadan önce önlemektir.
Döküm parçalarda kalite kontrol neden önemlidir?
Bir döküm parçanın dışarıdan kusursuz görünmesi, içinin de sağlam olduğu anlamına gelmez. Gaz boşlukları, çekinti boşlukları veya kum kalıntıları çoğu zaman ancak talaşlı işlem sırasında ya da parça çalışırken ortaya çıkar. Bu noktada fark edilen bir hata; işleme maliyetinin boşa gitmesi, montaj hattının durması veya sahada arıza anlamına gelir. Bu yüzden iyi bir dökümhane, kontrolü yalnızca son ürüne değil, üretimin her aşamasına yayar.
Kalite kontrol hangi aşamalarda yapılır?
1. Hammadde ve sıvı metal kontrolü
- Kimyasal bileşim: Alaşımın silisyum, magnezyum, bakır, demir gibi elementlerinin istenen aralıkta olup olmadığı, genellikle spektrometre ile kontrol edilir. Alüminyum döküm alaşımlarının bileşim ve mekanik özellik sınırları EN 1706 standardında tanımlanır.
- Sıcaklık: Döküm sıcaklığı ölçülerek alaşım ve parçaya uygun aralıkta tutulur. Fazla düşük sıcaklık eksik dolmaya, fazla yüksek sıcaklık gaz alımına ve kaba yapıya yol açabilir.
- Gaz miktarı: Sıvı alüminyumdaki hidrojen, gaz boşluklarının ana sebebidir. Gaz giderme işleminin etkinliği, düşük basınç altında katılaştırılan bir numunenin incelendiği yoğunluk indeksi gibi pratik testlerle takip edilebilir.
- Temizlik: Oksit ve cüruf alınarak metale karışması engellenir.
2. Kalıp ve maça kontrolü
Kum kalıbın nemi, geçirgenliği ve sağlamlığı döküm kalitesini doğrudan etkiler. Fazla nemli kum gaz hatalarına, zayıf kalıp ise kum kalıntılarına ve ölçü sapmalarına neden olabilir. Maçaların doğru yerleştirilmesi ve sabitlenmesi iç kanalların ölçüsünü belirler.
3. Görsel muayene
Kalıptan çıkan ve temizlenen her parça yüzey hataları açısından incelenir: eksik dolma, soğuk birleşme, çatlak, kum yanığı, çapak ve yüzeye açılan gözenekler. Görsel muayene en hızlı ve en ucuz kontrol yöntemidir; hataların büyük kısmı bu aşamada yakalanır.
4. Boyutsal kontrol
Parçanın ölçüleri teknik resimle karşılaştırılır. Basit ölçümler kumpas, mikrometre ve mastarlarla; karmaşık geometriler koordinat ölçüm makinesi (CMM) veya 3D tarama ile yapılır. Döküm parçalar için genel ölçü toleransları ISO 8062-3 standardında tolerans sınıflarıyla tanımlanır; kritik ölçüler ise teknik resimde ayrıca belirtilmelidir.
5. Tahribatsız muayene
- Sıvı penetrant muayenesi: Yüzeye açılan çatlak ve gözenekleri görünür hale getirir. Kum ve kokil döküm parçalar için EN 1371-1 standardı uygulanır.
- Radyografik muayene: Röntgen ile parçanın içindeki gaz ve çekinti boşlukları, kalıntılar tespit edilir. Döküm parçaların radyografik muayenesi EN 12681 standardında tanımlanır.
- Sızdırmazlık testi: Pompa gövdesi, valf ve sıvı ya da gaz taşıyan parçalar, basınçlı hava veya su ile test edilerek kaçak olup olmadığı kontrol edilir.
6. Mekanik testler ve metalografi
Aynı döküm partisinden alınan numunelerle çekme dayanımı, akma dayanımı ve uzama ölçülür; sertlik genellikle Brinell yöntemiyle kontrol edilir. Isıl işlem görmüş parçalarda bu testler işlemin doğru yapıldığını da gösterir. Metalografik inceleme ise iç yapıyı ve gözenekliliği mikroskop altında değerlendirir.
En sık görülen döküm hataları, sebepleri ve önlemleri
| Hata | Görünüşü | Olası sebep | Önlem |
|---|---|---|---|
| Gaz boşluğu | Yuvarlak, parlak iç yüzeyli küçük boşluklar | Sıvı metalde hidrojen, nemli kum veya maça | Gaz giderme, kum neminin kontrolü, kalıp havalandırması |
| Çekinti boşluğu | Kalın kesitlerde düzensiz, pürüzlü boşluk | Katılaşma sırasında yetersiz besleme | Doğru besleyici tasarımı, et kalınlığı dengesi, soğutucu kullanımı |
| Eksik dolma | Parçanın bir kısmının oluşmaması | Düşük döküm sıcaklığı, ince kesit, yavaş döküm | Sıcaklık kontrolü, yolluk tasarımı |
| Soğuk birleşme | Yüzeyde birleşmemiş metal çizgisi | İki metal akışının soğuyarak karşılaşması | Daha yüksek sıcaklık, dolum hızının ve yolluğun iyileştirilmesi |
| Kum kalıntısı | Yüzeyde veya içte kum taneleri | Zayıf kalıp, türbülanslı döküm | Kalıp sağlamlığı, sakin dolum |
| Sıcak yırtılma | Kesit geçişlerinde çatlak | Büzülmenin engellenmesi, keskin köşeler | Radyus verilmesi, alaşım ve tasarım seçimi |
Bu hataların önemli bir kısmı tasarım aşamasında önlenebilir. Döküm sürecinin genel işleyişini Alüminyum Kum Döküm Nedir ve Nasıl Yapılır? yazımızda bulabilirsiniz.
Standartlar ve belgeler hakkında bilmeniz gerekenler
- EN 1706: Alüminyum döküm alaşımlarının kimyasal bileşimini ve minimum mekanik özelliklerini tanımlar. Siparişte alaşımın bu standarttaki adıyla belirtilmesi karışıklığı önler.
- ISO 8062-3: Döküm parçalar için genel boyut ve geometrik toleransları tanımlar.
- EN 1371-1 ve EN 12681: Sıvı penetrant ve radyografik muayene yöntemlerini ve kabul kriterlerini belirler.
- Malzeme sertifikası: Kritik uygulamalarda alaşımın kimyasal analiz raporu talep edilebilir.
- İlk numune onayı: Seri üretime geçmeden önce ilk parçaların ölçü ve kalite açısından müşteriyle birlikte onaylanması, otomotiv başta olmak üzere birçok sektörde yaygın bir uygulamadır.
Hangi kontrollerin gerekli olduğu parçanın kullanım yerine göre değişir. Bir dekoratif kapak için görsel ve boyutsal kontrol yeterli olabilirken, basınç altında çalışan bir pompa gövdesinde sızdırmazlık testi ve radyografi gerekebilir. Bu ihtiyacı teklif aşamasında netleştirmek hem maliyeti hem de teslim süresini doğru planlamanızı sağlar.
Satın alma tarafı için kalite kontrol listesi
- Teknik resimde kritik ölçüleri ve toleransları açıkça işaretleyin.
- Alaşımı EN 1706'daki adıyla belirtin veya kullanım ortamını tarif edin.
- Gerekli muayeneleri (sızdırmazlık, penetrant, radyografi) sipariş öncesinde belirtin.
- Seri üretim öncesinde ilk numune onayı isteyin.
- Kabul kriterlerini, örneğin izin verilen gözenek seviyesini, yazılı hale getirin.
Ümit Alüminyum Döküm'de kalite anlayışı
1981'den bu yana İstanbul İkitelli'de üretim yapan Ümit Alüminyum Döküm olarak, hammadde seçiminden son kontrole kadar her aşamada aynı titizlikle çalışıyoruz. Kalıp üstüne kum döküm, özel kum maça, taşlama, zımpara, tesviye ve teknik resme uygun kesim işlemlerini kendi tesisimizde yürütüyor; parçalarınızı teknik resminize ve kabul kriterlerinize göre hazırlıyoruz. Firmamız hakkında daha fazla bilgi için hakkımızda sayfamızı ziyaret edebilirsiniz.
Sık sorulan sorular
Döküm parçalarda en sık görülen hata nedir?
Alüminyum dökümde en sık görülen hatalar gaz boşlukları ve çekinti boşluklarıdır. Gaz boşlukları çoğunlukla sıvı metaldeki hidrojenden ve nemli kumdan, çekinti boşlukları ise kalın kesitlerin yeterince beslenmemesinden kaynaklanır.
Döküm parçanın içindeki boşluklar nasıl tespit edilir?
İç boşluklar radyografik muayene (röntgen) ile tespit edilir. Basınç altında çalışacak parçalarda ayrıca sızdırmazlık testi yapılır. Yüzeye açılan hatalar ise sıvı penetrant muayenesiyle görünür hale getirilir.
Döküm parçalar için hangi tolerans standardı kullanılır?
Döküm parçaların genel boyut toleransları ISO 8062-3 standardındaki tolerans sınıflarıyla tanımlanır. Daha dar tolerans gereken yüzeyler teknik resimde ayrıca belirtilir ve genellikle talaşlı işlemle elde edilir.
Alüminyum döküm alaşımının doğru olduğu nasıl anlaşılır?
Alaşımın kimyasal bileşimi spektrometre ile analiz edilir ve EN 1706 standardındaki sınırlarla karşılaştırılır. Kritik uygulamalarda tedarikçiden kimyasal analiz raporu talep edilebilir.
Her döküm parçaya radyografi gerekir mi?
Hayır. Radyografi maliyetli bir yöntemdir ve genellikle basınç altında çalışan, güvenlik açısından kritik veya yüksek mukavemet gereken parçalarda uygulanır. Birçok parça için görsel ve boyutsal kontrol yeterlidir.
Kaliteli ve zamanında teslim edilen döküm parçalar için bize ulaşın. Teknik resminizi ve kalite beklentilerinizi paylaşın, üretim planını birlikte çıkaralım.
Bu yazıyı paylaşın
Ekibinizle veya iş ortaklarınızla tek tıkla paylaşabilirsiniz.
Yapay zekaya sorun
Bu yazıyı seçtiğiniz yapay zeka asistanına özetletin ve aklınıza takılanları sorun. Soru hazır olarak açılır ve panoya da kopyalanır; alan boş görünürse yapıştırmanız yeterli.